
Le composite bois-plastique, généralement abrégé en WPC, n’est pas un matériau unique. Il s’agit d’une famille de mélanges extrudés ou moulés dans lesquels de la farine lignocellulosique est dispersée au sein d’une matrice thermoplastique. L’idée semble assez simple : prendre du bois, l’enfermer dans du plastique et obtenir le meilleur des deux mondes. La réalité se montre moins coopérative. La farine de bois est hydrophile, c’est-à-dire qu’elle capte l’humidité présente dans l’air. La plupart des thermoplastiques courants, notamment le polyéthylène et le polypropylène, sont hydrophobes. Ces deux tendances entrent en conflit à chaque interface, et presque toutes les décisions formulaires prises lors de la fabrication des WPC visent à gérer ce conflit sans compromettre la rentabilité du profil final.
Cette tension est ce qui rend les composites bois-plastique (WPC) intéressants du point de vue de l’ingénierie. Un produit contenant, en masse, de 40 à 60 pour cent de farine de bois n’est pas, au sens courant du terme, un « bois plastique ». Il se comporte comme un composite, avec une phase rigide et une phase déformable, et ses performances sur le terrain dépendent fortement de la capacité des deux phases à rester liées lorsqu’elles sont soumises à des cycles d’humidité et de température.
Supprimez le langage marketing : une composition typique de WPC extrudé comprend quatre composants fonctionnels. Premièrement, de la farine ou des fibres de bois, généralement un sous-produit de scierie tamisé à une granulométrie contrôlée. Deuxièmement, une matrice thermoplastique, le plus souvent du polyéthylène haute densité, bien que le polypropylène et le PVC apparaissent dans certaines familles de produits. Troisièmement, un agent de couplage, couramment du polyoléfine greffée à l’anhydride maléique, qui forme des ponts chimiques entre les groupes hydroxyles présents à la surface du bois et les chaînes polymères non polaires. Quatrièmement, un lubrifiant ou un auxiliaire de transformation, souvent une stéarate métallique, afin de réduire les frottements durant l’extrusion et d’améliorer la qualité de surface.
Les rapports varient selon l’application et selon ce que le fabricant est prêt à sacrifier. Une formulation publiée pour un composite en farine de bois/HDPE utilisait 54 % de farine de bois, 40 % d’HDPE, 3 % de lubrifiant et 3 % d’agent de couplage ; une variante à teneur réduite en bois utilisait 34 % de farine de bois et 60 % d’HDPE. Aucune des deux n’est intrinsèquement supérieure. La formulation riche en bois augmente la rigidité et confère une sensation plus proche du bois, mais elle offre également davantage de voies d’entrée à l’humidité dans la matrice.
Note concernant les chiffres : Les données de formulation issues d’études publiées et de divulgations fournisseurs sont utiles pour comprendre les tendances, mais non pour prédire les performances d’un produit commercial spécifique. Les formulations réellement utilisées en production sont ajustées en fonction de l’humidité du chargeur, de la conception de la filière, de la vitesse de la ligne et du marché cible, et ces ajustements apparaissent rarement dans les documents publics.
La relation entre la teneur en bois et les propriétés mécaniques n’est pas linéaire, et elle ne va pas dans un seul sens. Dans un système HDPE où la teneur en farine de bois est passée de 40 à 60 %, la masse volumique a augmenté d’environ 1,05 à 1,10 g/cm³ et la dureté s’est accrue, tandis que la résistance à la flexion a chuté d’environ 37,5 MPa à 27,5 MPa. Le module de flexion, en revanche, a augmenté. Le composite est devenu plus rigide, mais moins tolérant avant la rupture. Une étude distincte portant sur des WPC à base de polypropylène recyclé a révélé que maintenir la teneur en bois à 50 % ou moins permettait d’obtenir l’équilibre mécanique global le plus performant, et qu’un excès de lubrifiant augmentait le gonflement et dégradait toutes les propriétés mécaniques mesurées.
| Évolution des propriétés | Teneur en bois plus faible (≈35–40 %) | Teneur en bois plus élevée (≈55–60 %) |
|---|---|---|
| Densité | Moins élevé | Supérieur |
| Résistance à la flexion | Supérieur | Moins élevé |
| Module de flexion | Moins élevé | Supérieur |
| Gonflement hydrique de l’épaisseur | Moins élevé | Supérieur |
| Toucher de surface semblable à celui du bois | Moins efficace | Plus fortes |
Ce tableau est délibérément simplifié. Le message réel est que « plus de bois » ne constitue pas une amélioration qualitative. Il s’agit d’un compromis. Une planche de terrasse et un panneau mural n’exigent pas le même compromis, et une formulation qui se distingue par sa rigidité peut perdre en stabilité dimensionnelle après une saison humide.
Le problème de terrain le plus persistant est l’humidité, et non la pourriture au sens classique du terme. Des essais en laboratoire sur les planches en bois-plastique (WPC) ont montré que la dégradation fongique est peu probable dans des conditions d’exposition normales, car la teneur en humidité reste souvent nettement inférieure au seuil d’environ 25 % requis pour favoriser cette dégradation. Les dommages surviennent plus tôt et de façon plus mécanique. L’absorption d’eau peut réduire considérablement le module d’élasticité en flexion : une étude a ainsi rapporté des pertes comprises entre 40 et 50 %, accompagnées de variations dimensionnelles par gonflement et retrait allant de 22 à 29 %. Les particules de bois gonflent, tandis que la matrice polymère ne suit pas ce phénomène, et l’interface commence à s’épuiser. Des fissures apparaissent là où les deux phases n’étaient jamais parfaitement liées dès l’origine.
Il y a un cas digne de rappel issu d’un projet de rénovation dans une installation chimique située dans une région méridionale humide. Des dalles de passage en WPC avaient été initialement spécifiées en raison de leur réputation de faible entretien. En l’espace de quelques saisons, les coupes d’extrémité laissées non scellées ont présenté un gonflement marqué, et des fissurations superficielles sont apparues selon la direction d’extrusion. Les dalles n’avaient pas subi de défaillance structurelle spectaculaire, mais elles étaient devenues inconfortables sous les pieds et avaient perdu de leur attrait visuel. La nouvelle spécification prévoyait désormais un profil à enveloppe ou co-extrudé, doté d’une couche polymère plus épaisse sur la surface d’usure et de finitions scellées aux extrémités. Ce changement n’a pas éliminé le déplacement de l’humidité, mais il a ralenti le rythme auquel le noyau était exposé à l’eau en masse.
Les performances au feu méritent également une évaluation honnête. Les bois-plastiques (WPC) sont généralement plus inflammables que le bois massif non traité, car la matrice polymère fournit du combustible et peut couler. Des retardateurs de flamme peuvent améliorer la classification, mais ils entraînent souvent une perte de résistance mécanique et de facilité de mise en œuvre. Un composite destiné à un mur extérieur soumis à une réglementation doit être évalué conformément à la norme d’essai au feu applicable à cet assemblage, et non sur la base d’une fiche technique générique du matériau.
La recyclabilité est réelle, mais conditionnelle. Les chutes et les profilés en fin de vie peuvent être broyés et retraités ; toutefois, les cycles thermiques répétés dégradent progressivement les chaînes polymères et réduisent la longueur des fibres. Le recyclage en boucle fermée constitue une voie légitime, et non une machine à mouvement perpétuel.
Une formulation décrite sur papier ne révèle qu’une partie de l’histoire. Le profil de température d’extrusion, la configuration de la vis, la conception de la filière, la vitesse de refroidissement et la teneur en humidité de la farine de bois avant le mélange influencent tous l’efficacité de l’agent de couplage. Une farine insuffisamment séchée peut hydrolyser l’interface avant même que le profil ne quitte la filière, et aucun contrôle en aval ne pourra réparer ce dommage. Du côté commercial, la différence entre un profil cohérent et un profil problématique dépend souvent du fait que le fournisseur gère lui-même le séchage de la charge, la dosage des additifs et le tolérancement dimensionnel, plutôt que de les confier à plusieurs sous-traitants.
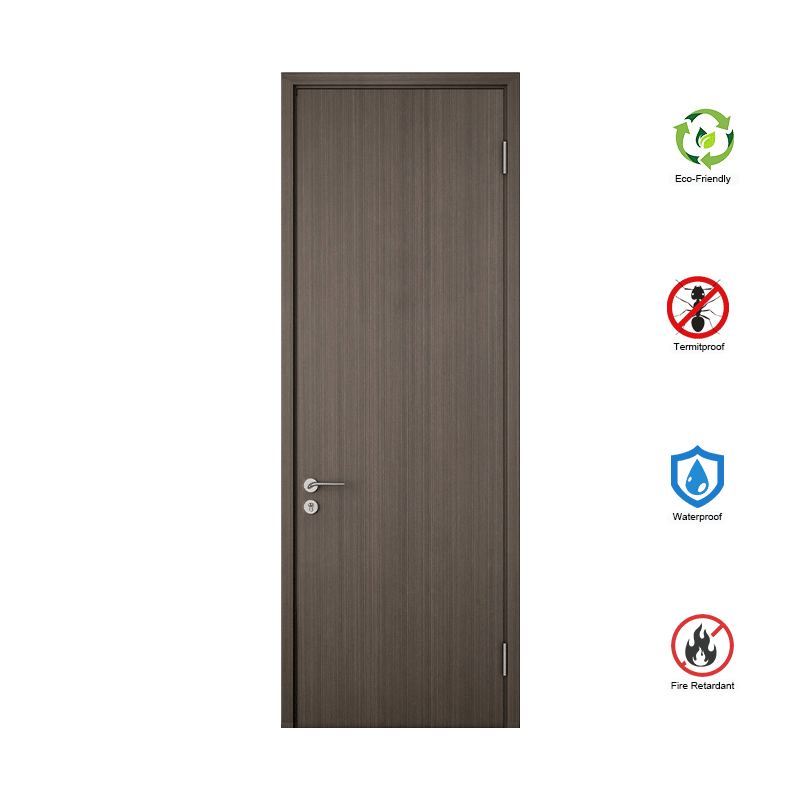
Cette rigueur industrielle est ce qui rend un fournisseur comme Oufei pertinent. L’entreprise exploite plusieurs lignes d’extrusion et de laminage depuis une base de production centralisée, avec un contrôle interne sur les panneaux de portes en WPC et les profilés associés ; l’avantage pratique ne réside pas dans un simple numéro de spécification, mais dans la capacité à maintenir la formulation, le séchage, l’extrusion et la finition de surface au sein d’un même système qualité, afin que le comportement du matériau décrit ci-dessus reste prévisible d’une commande à l’autre.
Le WPC n’est pas un remplacement direct du bois, ni un matériau sans entretien. C’est un composite ingénieré dont les performances sont limitées par son interface la plus faible. Comprendre les composants, leurs rapports stœchiométriques et le cheminement de l’humidité fait la différence entre une spécification rigoureuse et une simple supposition.
 Actualités chaudes
2026-06-26
2026-06-22
2026-06-19
Copyright © 2026 by Hangzhou Oufei New Material Co.,Ltd. — Politique de confidentialité
 EN
 EN LIGNE