
Een co-extrusieplaat is geen standaard WPC-plank met een chique coating die later wordt aangebracht. De twee materialen verlaten de die als één smelt, tegelijkertijd, via dezelfde profielopening. Een hoofdextruder duwt de WPC-kern, meestal bestaande uit 50 tot 60 procent houtmeel gemengd met gerecycled PE of PVC, terwijl een kleinere zijextruder een polymeerrijke cap-stroom in dezelfde diekop voert. De cap bestaat doorgaans uit 0,3 tot 0,5 mm ASA of gewijzigd PE en smelt samen met de kern terwijl beide nog heet en semi-vloeibaar zijn. Dat onderscheid is belangrijker dan de meeste specificatiebladen toegeven. Een gelamineerde folie kan loskomen langs de lijmnaad. Een co-extrude cap heeft géén lijmnaad die kan falen, omdat de binding zich vormt aan de polymeergrens tijdens de consolidatie, niet in een secundaire stap.
De deklaag bepaalt het oppervlakgedrag: kleurbehoud, vlekweerstand en de snelheid waarmee water in het paneel doordringt. De deklaag versterkt de kern niet, maakt deze niet stijver of dragender. Een co-extrudeerde plaat en een onbedekte plaat met dezelfde kernsamenstelling krijgen onder ASTM D7032 dezelfde structurele classificatie, omdat de deklaag een oppervlaktesysteem is, geen versterkingslaag. Het praktische gevolg is dat co-extrusie de ‘uitzichtklok’ oplost, niet de ‘techniekklok’. Als een project een hogere overspanningsclassificatie of een grotere belasting door voetverkeer vereist, ligt het antwoord in het kernontwerp en de profielgeometrie, niet in het vergroten van de deklaagdikte.
Versnelde weersbestendigheidstests scheiden de twee productfamilies sneller van elkaar dan elke verkoopvoorstelling. QUV-tests volgens ASTM G154 — waarbij UVA-340-lampen afwisselend met condensatie worden gebruikt — tonen aan dat niet-gekapte WPC-borden binnen een paar duizend uur zichtbaar vervagen, terwijl een met ASA-gekapte plaat binnen een veel smaller kleurvenster blijft. Ook de wateropname vertelt hetzelfde verhaal, maar vanuit een andere hoek. Het houtmeel aan het oppervlak van een niet-gekapte plaat is van nature hydrofiel, en juist deze blootliggende vezel vormt het uitgangspunt voor opzwellen en vlekken.
| Prestatie-indicator | Niet-gekapte WPC-plaat | Met PE-gekapte co-extrusieplaat | Met ASA-gekapte co-extrusieplaat |
|---|---|---|---|
| Kleuerverandering (ΔE) na 2.000 uur QUV, ASTM G154 | 6–9, zichtbare vervaging | 4–5 | ≤3 |
| Praktisch vervagingsvenster bij volle zon | 2–3 jaar | 8–12 jaar | 15+ jaren |
| 24-uurs waterabsorptie | 1.5–3% | ≤1% | ≤0.5% |
| FOB-prijsopslag ten opzichte van niet-gekapte variant | basislijn | +8–15% | +15–25% |
| Structurele belastingsclassificatie | Afhankelijk van de kern | onveranderd | onveranderd |
De bovenstaande gegevens zijn afkomstig van versnelde weersbestendigheidstests en onderdompelingsprotocollen; de werkelijke blootstelling varieert echter afhankelijk van de dopformulering, het pigmentpakket en de mate waarin het oppervlak direct zonlicht ontvangt. Toch is het richtinggevende verschil consistent genoeg om de keuze van de dop meestal te laten afhangen van het uiterlijkbudget, niet van structurele berekeningen.
Een paar jaar geleden werd bij een renovatie van een hotel aan de kust in een vochtige zuidelijke regio beide platensoorten op hetzelfde gebouw toegepast: verdeeld over een beschaduwde servicegang en een volledig blootgestelde zwembadverdieping. De onafgewerkte platen aan de blootgestelde kant vertoonden binnen de eerste achttien maanden zichtbare uitzetting aan de uiteinden en een krijtachtige kleurverandering. De co-extrudeerde platen onder dezelfde blootstelling behielden hun tint en vertoonden geen oplichting aan de randen. Het interessante was niet de verkleuring zelf, maar waar de storing begon: bij gesneden uiteinden en schroefdoorgangen – de plaatsen waar de kern van houtmeel blootlag en water opnam, nog voordat het oppervlak zelf ook maar enige verslechtering vertoonde.
Dat veldpatroon komt overeen met wat onderzoekers van de USDA Forest Service vonden in een gecontroleerde studie naar gecapte WPC. Een duidelijke cap verbeterde aanvankelijk de vochtweerstand, maar na weerbestendigheidstests barstte de cap zelf en volgde delaminatie aan de interface. De oplossing was geen dikker laagje cap, maar een compatibilisator en een fotostabilisatorpakket dat verhinderde dat de cap verbrokkelde onder UV-straling en condensatiecycli. Co-extrusie is slechts zo goed als de hechtingschemie die erachter zit.
Binnenwandverdelingen, kastpanelen en droge, laag-UV-wandopbouwen rechtvaardigen niet altijd de prijspremie voor een gecapselde plaat. Een ongecapselde plaat met een goed gecontroleerde kern en een degelijke pigmentverdeling kan jarenlang binnen een gebouw standhouden, en het prijsverschil van 8 tot 25 procent FOB per vierkante meter loopt op bij grote bestellingen. Buiten is de berekening anders, vooral in zoutachtige lucht of bij monsoongevochtigheid, waar de cap dagelijks daadwerkelijk werkt. Een leverancier die co-extrusie voor elke toepassing aanbeveelt — ook voor een overdekt binnenplafond — leest de omstandigheden niet goed of is niet eerlijk over waar het geld naartoe gaat.
Er is ook een procesgerelateerde waarschuwing. Als het houtmeel dat in de hoofdextruder wordt gevoerd, niet voldoende is gedroogd, verdampt het resterende vocht plotseling en veroorzaakt het poriën aan het oppervlak; de cap heeft dan niets schoons om aan te hechten. Ontbladeringsfouten die worden toegeschreven aan ‘slecht capmateriaal’ kunnen soms teruggaan op een vochtige partij stroomopwaarts, en niet op de ASA- of PE-samenstelling.
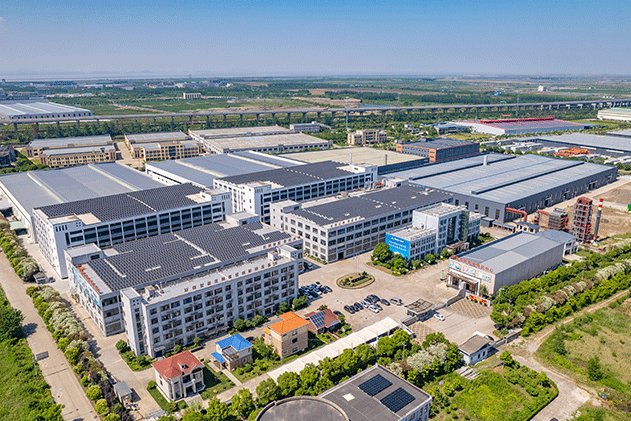
Het co-extrusieproces is onverzoenlijk wat betreft de discipline van de apparatuur. Twee extruders moeten op de die gesynchroniseerd blijven, de deklaagstroom moet gelijkmatig om de kern heen lopen zonder dunne plekken in de hoeken, en de vacuümkalibratietafel moet beide lagen tijdens het afkoelen gezamenlijk op maat houden. Hangzhou Oufei draait deze instelling sinds 1997 en exploiteert meer dan 50 co-extrusielijnen met een dagelijkse productie van meer dan 200 ton, ondersteund door ISO 9001- en SGS-productcertificering. Dit soort lijnaantal is minder belangrijk als kopregel en meer als teken dat het procesvenster tijdens productieruns wordt gehandhaafd, niet slechts één keer op een monster wordt ingesteld en daarna mag afdrijven. Voor kopers die co-extrusieplatenleveranciers vergelijken, is de vraag niet of een deklaag bestaat. De vraag is of de fabriek u de gegevens over de hechtingsintegriteit en de oppervlakteporositeit kan tonen die daarachter liggen.
 Actueel nieuws
Copyright © 2026 by Hangzhou Oufei New Material Co.,Ltd. — PRIVACYBELEID
 EN

 ONLINE