
Une plaque en co-extrusion n’est pas une planche WPC standard recouverte ultérieurement d’un revêtement sophistiqué par pulvérisation. Les deux matériaux quittent la filière sous forme d’une seule masse fondue, simultanément, par la même ouverture de profilé. Une extrudeuse principale pousse le noyau WPC, généralement composé de 50 à 60 % de farine de bois mélangée avec du PE ou du PVC recyclés, tandis qu’une extrudeuse secondaire plus petite alimente un flux de polymère riche en matière capillaire vers la même tête de filière. La couche superficielle mesure typiquement 0,3 à 0,5 mm d’ASA ou de PE modifié, et elle fusionne avec le noyau tant que les deux sont encore chauds et semi-liquides. Cette distinction revêt une importance supérieure à ce que la plupart des fiches techniques ne reconnaissent. Un film stratifié peut se décoller au niveau de la ligne de colle. Une couche superficielle co-extrudée ne comporte aucune ligne de colle susceptible de céder, car la liaison se forme à l’interface polymère durant la consolidation, et non lors d’une étape secondaire.
La couche superficielle régule le comportement de la surface : rétention de la couleur, résistance aux taches et vitesse à laquelle l’eau pénètre dans la planche. Elle n’accroît pas la résistance, la rigidité ou la capacité portante du noyau. Une feuille coextrudée et une feuille non recouverte ayant la même formulation de noyau obtiendront la même classification structurelle selon la norme ASTM D7032, car la couche superficielle est un système de surface, non une couche de renforcement. La conséquence pratique est que la coextrusion résout l’« horloge de l’apparence », pas l’« horloge de l’ingénierie ». Si un projet exige une classification de portée supérieure ou une capacité accrue à supporter des circulations piétonnes intenses, la solution réside dans la conception du noyau et la géométrie du profil, et non dans l’augmentation de l’épaisseur de la couche superficielle.
Le vieillissement accéléré distingue les deux familles de produits plus rapidement que n'importe quel argument commercial. Les essais QUV selon la norme ASTM G154, qui alternent des lampes UVA-340 et des cycles de condensation, révèlent qu’une feuille en WPC non recouverte commence à décolorer de façon visible après quelques milliers d’heures, tandis qu’une feuille recouverte d’ASA reste dans une fourchette chromatique nettement plus étroite. L’absorption d’eau confirme ce constat sous un autre angle. La farine de bois située à la surface d’une planche non recouverte est naturellement hydrophile, et ces fibres exposées constituent précisément le point de départ du gonflement et des taches.
| Indicateur de performance | Feuille en WPC non recouverte | Feuille en co-extrusion recouverte de PE | Feuille en co-extrusion recouverte d’ASA |
|---|---|---|---|
| Changement de couleur (ΔE) après 2 000 h d’essai QUV, norme ASTM G154 | 6 à 9, décoloration visible | 4–5 | ≤3 |
| Fourchette pratique de décoloration en plein soleil | 2–3 ans | 8 à 12 ans | 15+ années |
| absorption d'eau sur 24 heures | 1.5–3% | ≤1% | ≤0.5% |
| Surcoût FOB par rapport à la version non recouverte | base | +8–15% | +15–25% |
| Classe de résistance structurale | dépend du noyau | inchangé | inchangé |
Les données ci-dessus proviennent de protocoles de vieillissement accéléré et d’immersion, et l’exposition réelle variera selon la formulation du capot, le système de pigments et l’intensité du soleil direct auquel la surface est effectivement exposée. Toutefois, l’écart directionnel est suffisamment constant pour que la décision concernant le capot repose généralement sur le budget consacré à l’apparence, et non sur un calcul structurel.
Il y a quelques années, une rénovation d’un établissement hôtelier côtier dans une région méridionale humide a utilisé les deux types de panneaux sur le même bâtiment, répartis entre un couloir de service ombragé et une terrasse de piscine entièrement exposée. Les feuilles non recouvertes situées du côté exposé ont présenté, au cours des dix-huit premiers mois, un gonflement visible aux extrémités ainsi qu’un changement de teinte vers un aspect terne. En revanche, les feuilles co-extrudées soumises à la même exposition ont conservé leur teinte et n’ont montré aucun soulèvement des bords. Ce qui était intéressant ne résidait pas tant dans la décoloration elle-même que dans l’endroit où la défaillance avait commencé : aux extrémités découpées et aux points de pénétration des vis, c’est-à-dire là où le cœur en farine de bois restait exposé et absorbait l’eau avant même que la surface n’ait eu l’occasion de se dégrader.
Ce motif de champ correspond aux résultats obtenus par des chercheurs du Service forestier du ministère américain de l’Agriculture (USDA) dans une étude contrôlée portant sur les composites bois-plastique (WPC) à couche supérieure. Une couche supérieure transparente améliorait initialement la résistance à l’humidité, mais après exposition aux intempéries, cette couche se fissurait et un délaminage apparaissait à l’interface. La solution n’était pas d’augmenter l’épaisseur de la couche supérieure, mais d’ajouter un agent compatibilisant et un ensemble de photostabilisants empêchant l’embrittlement de cette couche sous l’effet des cycles UV et de condensation. La co-extrusion n’est performante que dans la mesure où la chimie d’adhésion qui la sous-tend est efficace.
Les cloisons intérieures, les panneaux d’armoires et les revêtements muraux secs à faible exposition aux UV ne justifient pas toujours la prime liée à la couche de protection supérieure. Une feuille non protégée, dotée d’un cœur bien maîtrisé et d’une dispersion pigmentaire satisfaisante, peut résister pendant des années à l’intérieur d’un bâtiment, et l’écart de 8 à 25 % FOB par mètre carré s’accumule rapidement sur une commande importante. La donne change à l’extérieur, notamment en milieu marin ou dans des zones soumises à une forte humidité pendant la mousson, où la couche de protection supérieure est sollicitée quotidiennement. Un fournisseur qui impose systématiquement la co-extrusion pour toutes les applications — y compris pour un plafond intérieur recouvert — soit ne prend pas en compte les conditions d’exposition, soit ne dit pas clairement où va l’argent.
Un autre avertissement concerne le procédé lui-même. Si la farine de bois destinée à l’extrudeuse principale n’est pas suffisamment séchée, l’humidité résiduelle se transforme en microbulles à la surface, et la couche de protection supérieure n’a alors aucune surface propre à laquelle adhérer. Les délamages imputés à tort à une « mauvaise matière pour la couche supérieure » trouvent parfois leur origine dans un lot humide en amont, et non dans la formulation ASA ou PE.
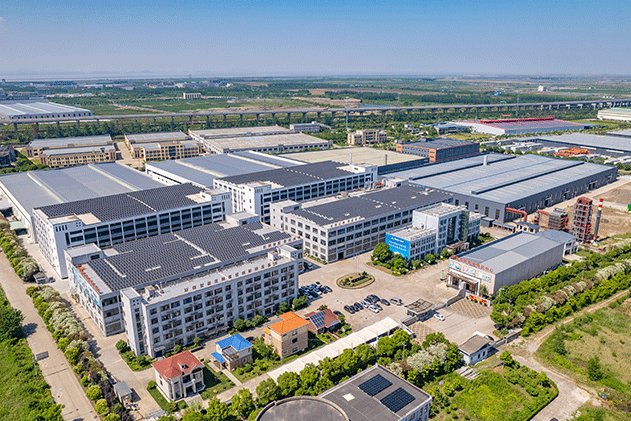
Le procédé de co-extrusion ne pardonne aucune imprécision dans la discipline des équipements. Deux extrudeuses doivent rester parfaitement synchronisées à la filière, le flux de couche superficielle doit envelopper uniformément le cœur sans zones minces aux coins, et la table de calibrage sous vide doit maintenir les deux couches dans leurs dimensions précises tout en se refroidissant simultanément. Hangzhou Oufei exploite cette configuration depuis 1997 et gère plus de 50 lignes de co-extrusion avec une production quotidienne supérieure à 200 tonnes, soutenue par la certification produit ISO 9001 et SGS. Ce nombre de lignes revêt moins d’importance comme simple chiffre d’affichage que comme indicateur concret du maintien constant de la fenêtre de procédé d’une série de production à l’autre, plutôt que d’un simple réglage ponctuel sur un échantillon suivi d’une dérive non contrôlée. Pour les acheteurs comparant des fournisseurs de feuilles en co-extrusion, la question clé n’est pas de savoir si une couche superficielle existe, mais bien si l’usine est en mesure de leur fournir les données objectives relatives à l’intégrité de la liaison entre couches et à la porosité de surface.
 Actualités chaudes
2026-06-26
2026-06-22
2026-06-19
Copyright © 2026 by Hangzhou Oufei New Material Co.,Ltd. — Politique de confidentialité
 EN

 EN LIGNE